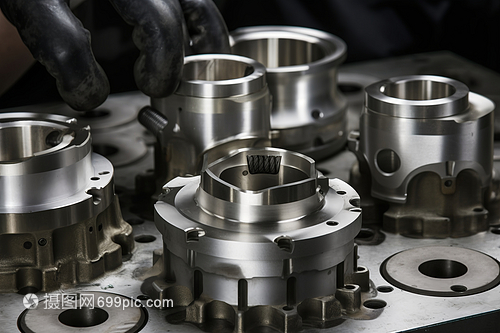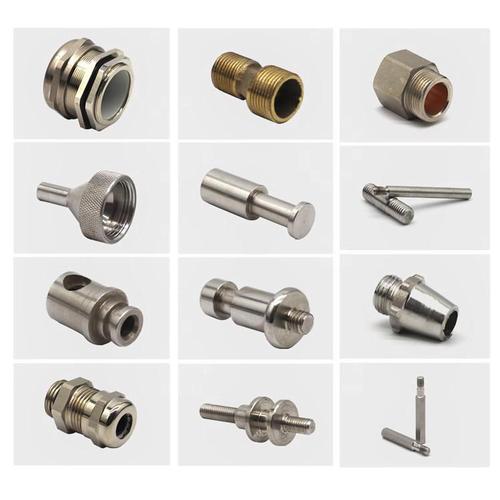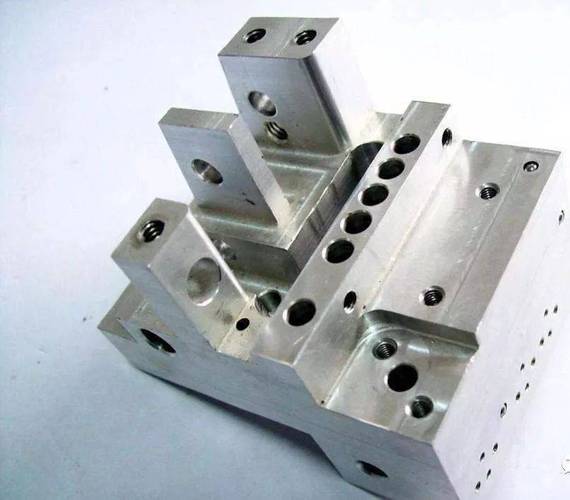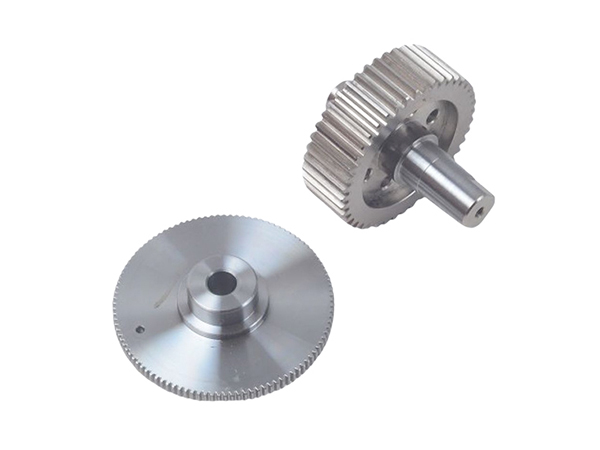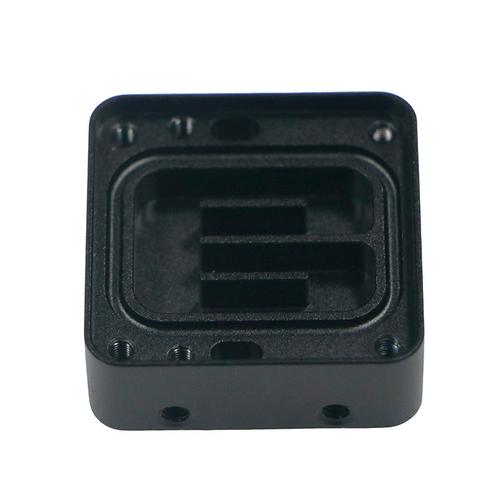
在高端制造业中,铝合金凭借其质量轻、强度高、耐腐蚀及优异的导热导电性能,成为精密机械零件的重要材料。而当零件需求变为“非标”与“精加工”时,数控车床、精铣与五金机加工的综合能力便决定性影响着最终品质。本文从材料特性、工艺路线、精度控制到常见问题,系统讲解铝合金精铣零件与数控车床非标件加工的关键要素。\n\n## 一、铝合金材料与精加工适配优势\n\n常见的精加工铝合金牌号包括6061、7075、2024、6063等。其中:\n\n- 6061:加工性能好,易阳极氧化,适合中等强度结构件。\n- 7075:强度接近钢,适用于高应力航空零件、精密夹具。\n- 2024:耐疲劳,用于航空薄壁件。\n- 选用合适的牌号与热处理状态(如T6),能显著减少精加工后的变形风险。\n\n铝合金在数控车床与精铣中表现出切削阻力小、散热快、可高速切削的优势,但也存在易粘刀、线膨胀系数大、刚性不足等挑战。因此,精加工必须针对性施策。\n\n## 二、非标零件加工流程:从图纸到成品\n\n对于来图定制的五金机加工非标件,典型流程如下:\n\n1. 图纸评审与工艺设计:分析公差、形位公差要求,确认基准、夹具方案和加工顺序。\n2. 毛坯与预处理:锻件、挤压型材或棒料,必要时进行去应力退火。\n3. 粗加工(数控车/铣):去除大部分余量,留0.3~0.5mm精加工余量。\n4. 半精加工(数控车铣复合):修正基准,进一步均化余量。\n5. 精加工:采用精铣与精车,配合高速电主轴及PCD/金刚石刀具,聚焦尺寸与表面质量。\n6. 去毛刺、清洗与检测:使用三坐标测量机、影像仪等确保非标件一致性。\n7. 表面处理:根据需要阳极氧化、喷砂、发黑或钝化。\n\n若是方形或异形铝件机械零件,多用数控加工中心完成多面铣削;若是回转体,则以数控车床为主,配合车铣复合中心一次装夹完成铣扁、钻孔、攻丝等。\n\n## 三、数控车床加工铝合金精件的核心技术\n\n铝件在数控车床上实现精加工,核心在于锋利、高速、排屑顺畅与热平衡。具体包括:\n\n- 刀具选择:使用抛光表面的高前角PCD刀具或金刚石涂层刀具,刃口锋利以减少积屑瘤。\n- 切削参数:转速可设2000~6000 r/min,切削速度300~600 m/min,f=0.05~0.2 mm/r。\n- 冷却与断屑:优先高压内冷或油雾冷却,确保铝屑瞬时排出,避免划伤已加工面。\n- 热变形控制:粗精分开,精加工前等温,当公差在±0.005mm内时需恒温车间管理。\n\n精车常衡量的指标包括圆度、圆柱度、同轴度和端面垂直度,对高精度铝件还可采用多次进刀配合弹簧刀套提高刚性。\n\n## 四、铝合金精铣与CNC精密加工关键点\n\n精铣往往是最后修复尺寸、保证表面镀覆或密封件配合精度的工序,必须遵循:
\n
- 面型交叉处高度一致,减少接刀痕;
- 选用四刃以上铝合金专用螺旋槽立铣刀;
- 加装吸盘/B油路网吸冷套配合,执行高速小切宽径适中的最提效战略;